在深圳这片电子制造与智能装备高度聚集的土壤上,雕刻机控制系统早已不是简单的"一块板子加一个软件"的组合。无论是广告标识加工、模具精雕、木工开料,还是玻璃、亚克力、金属小件的精细雕刻,背后都依赖一套稳定、响应及时的控制系统来完成轨迹规划、脉冲输出与多轴联动。对于设备厂商和终端用户来说,理解深圳雕刻机控制系统的构成、选型逻辑与常见故障处理方式,往往比单纯比较参数更有实际价值。
本文围绕雕刻机控制系统的核心部件、软件生态、价格区间与维护要点展开,帮助读者建立一套完整的认知框架。
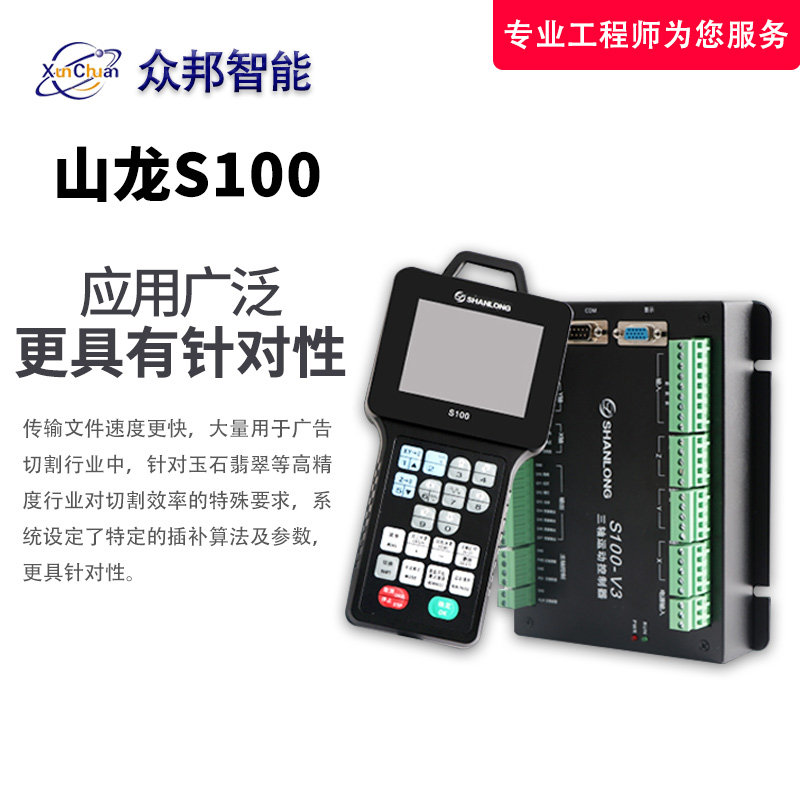
深圳雕刻机控制系统由哪些部分构成
一套完整的雕刻机控制系统,通常可以拆解为"大脑—神经—执行—交互"四个层次。理解这个分层,有助于在出现问题时快速定位是软件层、控制层还是驱动层的原因。
- 控制核心:CNC运动控制卡或集成式雕刻机控制器主板,负责解析加工程序(G代码)、进行插补运算、输出脉冲与方向信号。深圳地区常见的方案包括维宏系统平台、基于DSP的独立控制器,以及通用型PCI/PCIe/以太网运动控制卡。
- 驱动执行:步进电机驱动器或伺服控制卡配套的伺服驱动器,把控制卡发出的弱电脉冲转换为电机的大电流驱动,决定整机的扭矩输出与高速响应能力。
- 交互界面:PC端控制软件、CNC手柄(手轮/手持终端)、面板按键与显示屏,承担参数设置、手动对刀、程序调用等操作。
- 辅助与反馈:限位开关、原点信号、主轴调速接口、变频器通讯、激光雕刻控制系统中的功率调制模块等。
在实际项目中,控制卡与驱动器的匹配度往往比单个部件的性能更关键。脉冲频率、信号电平(5V/24V)、差分或单端接法、是否支持编码器反馈,这些细节决定了系统能否长期稳定运行。
运动控制卡与雕刻机控制器如何选型
选型的第一步不是看价格,而是明确加工需求。不同应用对控制系统的要求差异很大:广告雕刻以平面二维加工为主,注重性价比与易用性;模具与金属加工强调多轴联动精度和刚性;激光雕刻则更关注功率调制与高速开关响应。
可以从以下几个维度逐项确认:
- 轴数与联动能力:三轴为基础,四轴(加旋转轴)、五轴联动则对插补算法和实时性要求更高。
- 脉冲输出频率:高频脉冲意味着更高的进给速度上限,但需要驱动器与电机同步匹配,否则高速下容易丢步。
- 通讯方式:PCI/PCIe适合工控机内置方案,以太网与USB则便于布线灵活、支持远程运维。
- 软件生态:是否兼容主流CAM软件输出、是否提供二次开发接口(SDK)、是否支持自定义宏程序,直接影响后续的工艺扩展。
- 稳定性与抗干扰:工业现场的电磁环境复杂,控制卡的隔离设计与滤波能力不容忽视。
对于深圳本地的设备集成商而言,选择有本地技术支持能力的供应商,可以在调试阶段显著缩短周期。系统集成项目中,控制卡只是其中一环,还需要与PLC、传感器、上位机管理软件打通,形成完整的信息传输与指令下发链路。
维宏系统与CNC手柄在实操中的作用
提到雕刻机维宏系统,很多从业者都不陌生。这类基于PC的控制软件配合专用控制卡,提供了从对刀、回零、程序仿真到加工监控的完整流程。它的优势在于界面成熟、工艺参数丰富、操作人员上手快,尤其适合批量生产场景下的标准化作业。
CNC手柄则是另一种交互思路。在大型龙门机或需要频繁手动定位的场合,手持终端可以让操作者在机床旁完成点动、坐标设定与程序启停,减少来回奔走。部分手柄还集成了急停与倍率调节,提升了现场操作的便利性与安全性。
值得注意的是,软件与硬件的版本匹配问题在实际维护中较为常见。升级控制软件后若未同步更新控制卡固件,可能出现参数不识别或动作异常,因此建议在升级前做好参数备份。
运动控制卡价格受哪些因素影响
运动控制卡价格跨度较大,从数百元的基础三轴卡到数千元的多轴高性能卡都有。影响价格的主要因素包括:
- 轴数与联动插补能力;
- 是否支持编码器闭环反馈;
- 通讯接口类型与实时性指标;
- 配套软件的授权方式(是否按节点收费);
- 品牌溢价与本地服务成本。
采购时不宜只看单价。一套低价方案如果故障率高、备件周期长,综合使用成本反而更高。建议把技术支持响应速度、备件供应能力纳入评估,尤其是面向连续生产的企业。
雕刻机主板维修与日常维护要点
控制系统故障往往有迹可循。常见的雕刻机主板维修场景包括:上电无显示、轴不动或单向运动、脉冲丢失导致尺寸偏差、通讯中断、接口烧毁等。多数问题与供电异常、静电、粉尘潮湿、接线松动或驱动器反电动势有关。
日常维护可以遵循几条简单原则:
- 保持电控柜清洁通风,定期清理粉尘,避免散热不良;
- 检查接地是否可靠,减少干扰引发的误动作;
- 规范插拔操作,断电后再连接或断开信号线;
- 定期备份加工程序与系统参数,便于故障后快速恢复;
- 记录每次异常现象与处理方式,形成设备维护档案。
当出现反复烧毁接口或驱动器的情况时,应优先排查电源质量与电机接线,而不是简单更换元件。对于激光雕刻控制系统,还需关注功率模块的散热与光路安全联锁。
从单机控制到数字化车间的延伸
随着制造业数字化程度提升,雕刻机控制系统正逐步从单机独立运行走向联网协同。通过以太网接口与车间管理系统对接,可以实现加工任务下发、设备状态采集、刀具寿命提醒与远程诊断。这类需求本质上属于信息技术服务与系统集成的范畴,涉及数据采集、平台对接与运维保障等多个环节。
对于设备厂商来说,提供带数据接口的控制方案,有助于提升产品附加值;对于终端工厂而言,设备联网后的可视化看板能让生产排程更加透明。深圳地区在电子信息产业链上的配套优势,使得这类软硬件一体化方案的落地相对顺畅。
结语
深圳雕刻机控制系统的选型与维护,核心在于把加工需求、控制卡性能、驱动匹配与软件生态放在同一个框架下考量。无论是采购CNC运动控制卡、配置伺服控制卡,还是处理雕刻机主板维修问题,理解系统各层之间的配合关系,都能让决策更有依据。稳定运行从来不是单一部件性能的堆砌,而是整套方案在细节上的相互匹配。